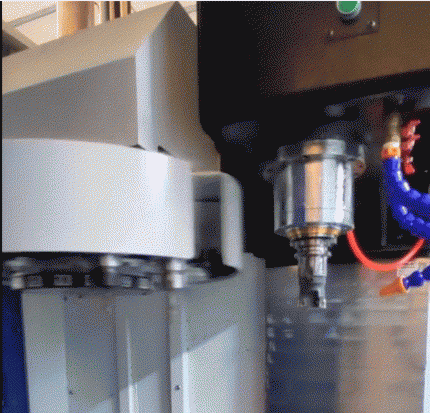
切削力是什么?它如何决定机床的刚性、效率与寿命-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
在金属切削加工中,切削力是刀具切入工件,使被加工材料发生弹性变形、塑性变形并最终成为切屑所必须克服的阻力。它并非一个单一的力,而是由工件材料抵抗变形的抗力,以及切屑与前刀面、工件与后刀面之间的摩擦力共同构成的合力。这个看似简单的力,却是连接刀具、工件与机床的纽带,从根本上决定了机床的刚性需求、加工效率的上限以及设备的使用寿命。
一、切削力的分解与物理本质
为了便于分析和应用,工程上通常将总切削力 Fr 分解为三个相互垂直的分力。其中,主切削力 Fc(或称切向力)作用在主运动方向,是计算机床功率、设计刀具强度的主要依据,通常占总切削力的80%-90%。背向力 Fp(或称径向力、吃刀力)垂直于进给方向,是引起工件弯曲变形、导致加工振动和影响形状精度的主要因素。进给力 Ff(或称轴向力)则与进给方向平行,是设计和校验机床进给机构强度的关键数据。这三个分力的比例并非固定,会随着刀具几何参数和切削条件的变化而在很大范围内变动。
二、切削力如何决定并考验机床刚性
机床的刚性,即其抵抗受力变形的能力,直接决定了它能否在切削力的作用下保持稳定、精确的加工。切削力,尤其是背向力Fp,是导致机床和工件产生变形、振动的主要根源。如果机床的静刚度不足,在切削力作用下,床身、立柱等基础件会发生弯曲和扭转变形,而导轨等连接部位会产生接触变形,这些微小的形变会直接传递为刀具与工件之间的相对位移,严重破坏加工精度。
因此,机床的设计必须以其所需承受的最大切削力为基准。有标准规定,数控机床的刚度系数应比类似的普通机床高50%。为了提高刚性,现代机床会采用合理的筋板结构、箱型焊接床身以增大截面惯性矩,并通过优化布局(如采用对称的双立柱结构)来改善受力状态,补偿因自重或切削力产生的变形。可以说,切削力的大小和方向,是机床结构设计师绘制图纸时最重要的输入参数之一。
三、切削力与加工效率的紧密关联
切削力与加工效率的关系体现在对切削参数的选择上。为了提高金属切除率,人们希望使用更大的切削深度(ap)和进给量(f)。然而,切削力的增加与这些参数并非简单的线性关系。研究表明,背吃刀量ap增加一倍,主切削力Fc约增大一倍;而进给量f增加一倍,Fc仅增大70%-80%。这意味着,在机床功率和刚性允许的范围内,通过增加进给量来提高效率,比单纯增加切深更为“划算”,因为获得的效率提升所付出的切削力代价更小。
同时,切削速度(Vc)对切削力也有复杂影响。对于塑性材料,在一定的速度范围内提高切削速度,会因切削温度升高、材料软化以及积屑瘤的消长,反而可能使切削力减小。这为“高速切削”技术提供了理论基础——在更高的转速下,既能维持较高的加工效率,又能有效控制切削力,从而减轻对机床刚性的需求。
四、切削力对机床与刀具寿命的深远影响
过大的或不稳定的切削力,是机床和刀具过早失效的元凶。对于机床而言,持续的、周期性的切削力负载是导致其关键部件(如主轴轴承、滚珠丝杠)发生疲劳磨损的主要原因。剧烈的切削力波动还会诱发机床振动,这种振动不仅会降低加工表面质量,产生振纹,还会加速机械结构的松动和损坏。
对于刀具,切削力直接作用于刀刃。过大的切削力会加速后刀面的磨损,甚至导致刀刃崩缺或整体破损。切削力产生的热量与摩擦热共同作用,会加剧刀具材料的扩散磨损和氧化磨损。因此,在制定加工工艺时,必须根据工件材料、刀具材质和机床能力,将切削力控制在合理范围内。通过优化刀具几何角度(如增大前角以减少切削力)、使用高性能涂层刀具降低摩擦,以及施加有效的切削液进行润滑冷却,都是延长刀具寿命、保障机床持久稳定运行的有效手段。
结语
综上所述,切削力远不止是一个工艺参数,它是贯穿于机床设计、工艺规划与生产实践全过程的核心物理量。它既是机床刚性设计的依据,也是追求加工效率时必须权衡的约束条件,更是影响设备与工具寿命的关键因素。深刻理解切削力的产生、分解、影响因素及其与加工系统各环节的相互作用,是实现科学加工、迈向智能制造不可或缺的一课。
相關推薦
注塑模具试模方法及注意事项-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
立式加工中心 vs 卧式加工中心:从加工场景判断哪款更适合你-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
五轴加工,到底比三轴“多”在哪-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
高精度零件加工中的热变形与补偿策略-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
数控刀具选择指南-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
从代码到零件:G代码如何指挥机床?-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
什么是龙门式数控铣床?-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机