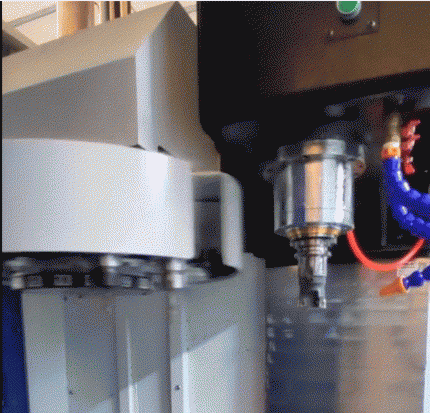
工厂CNC加工中心操作流程核心要点详解-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
在现代制造业中,CNC加工中心是实现精密加工的核心设备。规范化的操作流程不仅能保证产品质量,还能延长设备寿命、提高生产效率。本文系统梳理了CNC加工中心从准备到完工的全流程操作要点,帮助您构建标准化的工作体系。
一、加工前的全面准备
图纸与程序单审核是确保加工质量的第一道关卡。操作员必须仔细阅读图纸和程序单,完全理解加工要求。对于新模具的加工图,需确认数据清晰并有主管签字确认。同时,核对工件基准位与图纸基准位是否一致,程序单上的程式与图纸要求是否相符。
刀具评估与选择直接影响加工效率。应根据工件材料、尺寸和加工要求,判断编程师选用的刀具是否合理。如发现刀具应用不合理,应立即通知编程师进行调整。
设备开机检查是安全保障的前提。开机前需检查润滑油箱、水箱的油量水位是否充足,气压压力是否正确。设备通电后,应预热5-15分钟,待设备稳定后再进行操作。
二、工件装夹与找正的关键步骤
工件装夹必须确保稳固可靠。装夹前要清洁工件各表面,去除油污和毛刺,确保装夹面平整。使用压板夹持工件时,要注意码仔的位置及压板上螺帽螺栓的伸出长度适中。
精确找正是保证加工精度的基础。工件拖表时要注意垂直度,先拖平一边再拖垂直边。分中碰数需进行两次验证,碰数后要根据程序单提供的外形尺寸核对中位。所有工件原则上应使用分中方式分中,确保两边余量一致。
坐标系的建立必须准确无误。工件中心的零位输入必须与工作站电脑图的三轴中心相同,这是确保程序准确执行的基础。
三、刀具安装与参数设置
刀具装夹需保证精度和稳定性。装夹时要检查定位是否良好,安装到主轴时要确认是否正确锁紧在主轴孔内。旋转收拆式的刀头如采用水溶性切削液,应定期用润滑油浸泡保养。
刀具参数核对是防止错误的关键。输入程序名称后,应核对程序中的刀径大小是否与程序单相符。对于程序单上要求检测刀具直径的,操作员必须认真负责并记录测试结果。
切削参数设置需要科学合理。根据工件材料特性选择适当的转速和进给量:加工铝合金时主轴转速可达10000-20000RPM,进给速度1500-5000mm/min;加工45#钢时转速通常控制在6000-10000RPM,进给速度1000-3000mm/min。
四、加工过程的精细控制
安全试切是加工开始的关键环节。应按照规范步骤进行:先将高度升至安全位置确认无误;控制“快移”调至25%及进给调至0%;当刀具接近加工面约10mm时暂停机床,检查剩余行程及程式是否正确。
加工过程监控需要持续进行。粗加工时主要关注工件表面多余余量的快速切除,通过切削负荷表观察自动加工过程中的切削负荷变化情况。精加工时则要保证工件的加工尺寸和表面质量,注意积屑瘤的影响和拐角处的过切与让刀。
切削声音监控是判断加工状态的重要手段。正常的切削声音是平稳连续的,出现异常声音往往意味着刀具已磨损或加工条件发生变化。此时应及时调整切削参数,效果不明显时应暂停检查。
五、特殊情况处理与参数调整
程序异常处理需要谨慎。若遇程序出现异常状况,且无把握时,可以吊高来观察其过程,然后决定下一步动作。当程序在加工中发生中断而从头行过又浪费太多时间时,应通知组长及编程师修改程序,剪去已行过部分。
刀具磨损处理要及时得当。加工过程中必须注意刀具的磨损情况,应适当更换刀粒或刀具。更换刀粒后,注意加工的相接边界是否吻合,确保加工质量的一致性。
长刀具加工需特别谨慎。当采用超过200mm长刀具加工时,必须注意余量及进刀深度转速、行速等问题,以避免荡刀,同时转角位的行速更应予以控制。
六、加工完毕的收尾工作
工件质量检测是必不可少的环节。加工完成后必须检查工件之外形是否符合要求,同时根据散件图或工艺图进行工件尺寸自检。较大工件下机时需通知相关人员。
设备维护与现场整理同样重要。加工结束后应核对刀具号、刀具补偿值,使程序偏置页面、调整卡及工艺卡中的信息完全一致。卸下夹具时,对某些特殊夹具应记录安装位置及方位并存档。
程序与数据备份是知识管理的关键。加工完毕后应将程序备份,清洁机床和工作区域,为下一次加工作好准备。定期对设备进行清洁保养,确保设备始终处于良好状态。
总结:建立标准化操作流程的价值
CNC加工中心的高效安全运行,建立在严格遵循标准化流程的基础上。从加工前准备到工件装夹、从参数设置到过程监控、从异常处理到完工检查,每个环节都需要严谨细致的操作。
培养良好的操作习惯比掌握技术参数更为重要:始终保持谨慎态度,严格按规程操作;注重细节检查,不放过任何异常现象;及时记录与交流,确保信息畅通无阻。只有将标准化流程内化为日常工作的自觉行动,才能真正发挥CNC加工中心的技术优势,实现高质量、高效率的精密加工。
随着智能制造技术的发展,CNC加工中心的操作流程也在不断优化。但无论技术如何进步,规范、严谨、细致的操作理念始终是确保加工质量与安全的不变法则。
相關推薦
注塑模具试模方法及注意事项-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
立式加工中心 vs 卧式加工中心:从加工场景判断哪款更适合你-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
五轴加工,到底比三轴“多”在哪-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
高精度零件加工中的热变形与补偿策略-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
数控刀具选择指南-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
从代码到零件:G代码如何指挥机床?-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机
什么是龙门式数控铣床?-常见问题-小型CNC加工中心-龙门加工中心价格-立式数控钻铣床厂家-上海鼎亚精机